Coulée de résine

Créez des moules imprimés en 3D fiables pour la résine

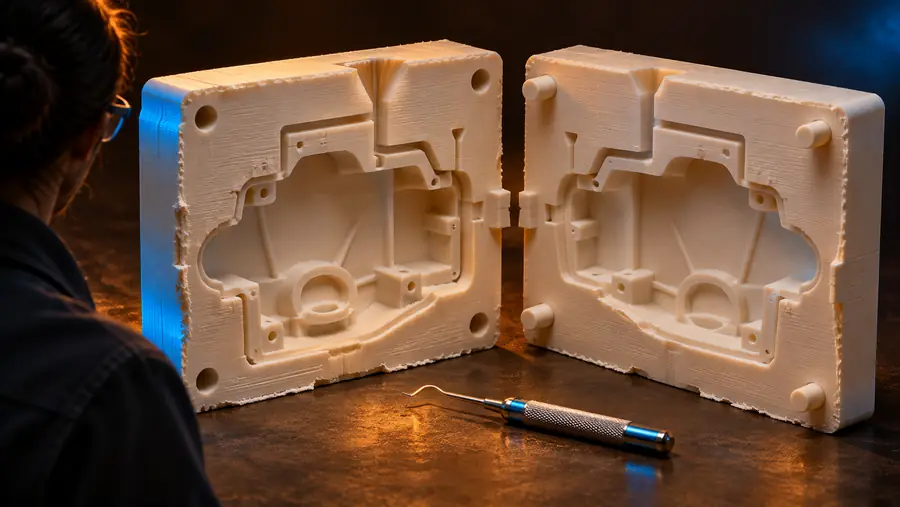
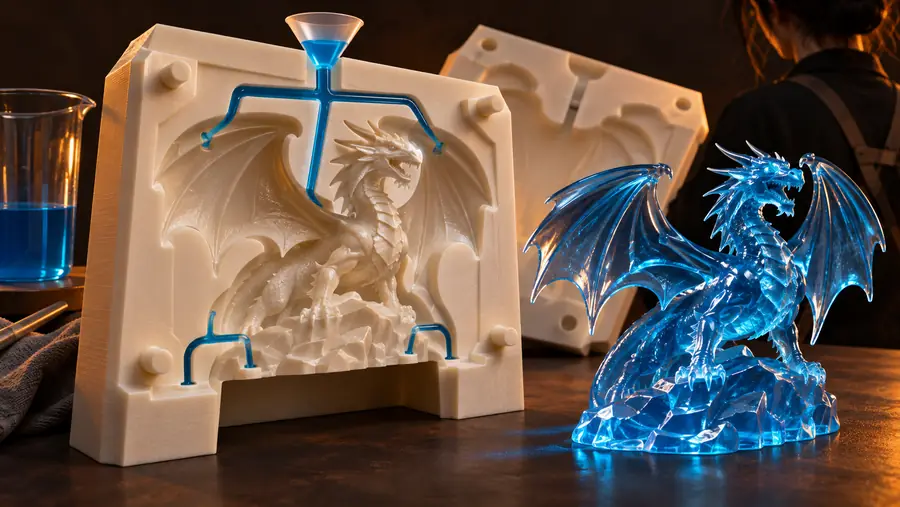
Concevez des moules imprimés en 3D pour la résine avec une ligne de joint plus nette, une dépouille exploitable et une cavité adaptée à votre processus de coulée. Commencez par une description ciblée, puis affinez le résultat avant l’impression.

Vérifiez le modèle avant l’impression
Espace de travail de moule 3D montrant une forme de moulage modélisée

Créateur de bijoux

Vous avez besoin d’une cavité reproductible pour un petit pendentif ou un charm texturé et souhaitez éloigner la ligne de joint de la face visible.

Un plan de joint plus net rend la finition et le démoulage plus prévisibles. Le guide associé sur les moules imprimés en 3D pour silicone présente une autre méthode de coulée avec un matériau flexible.

Moules imprimés en 3D pour silicone

Créateur d’accessoires

Vous coulez une pièce d’accessoire détaillée en résine et avez besoin d’éléments d’alignement pour maintenir les deux moitiés du moule en position.

Une configuration en deux parties avec clés peut réduire le décalage au niveau du joint. Le guide associé sur les moules imprimés en 3D pour silicone explique dans quels cas un moule flexible peut mieux épouser les contre-dépouilles.

Moules imprimés en 3D pour silicone

Concepteur de produits

Vous souhaitez vérifier rapidement la forme physique d’un petit boîtier, d’un badge ou d’un élément ornemental avant de vous engager dans un moule définitif.

Une cavité imprimable vous permet de vérifier rapidement l’ajustement, la dépouille et les risques liés au démoulage. Le guide associé sur les moules imprimés en 3D pour silicone propose une autre comparaison axée sur les matériaux.

Moules imprimés en 3D pour silicone

Mouleur en petites séries

Vous répétez la même coulée de résine et avez besoin d’une configuration de moule qui facilite un remplissage et un nettoyage constants.

Un chemin de coulée défini et un joint accessible facilitent l’inspection de routine entre les coulées. Le guide associé sur les moules imprimés en 3D pour silicone est utile lorsque la flexibilité compte davantage que la rigidité.

Moules imprimés en 3D pour silicone
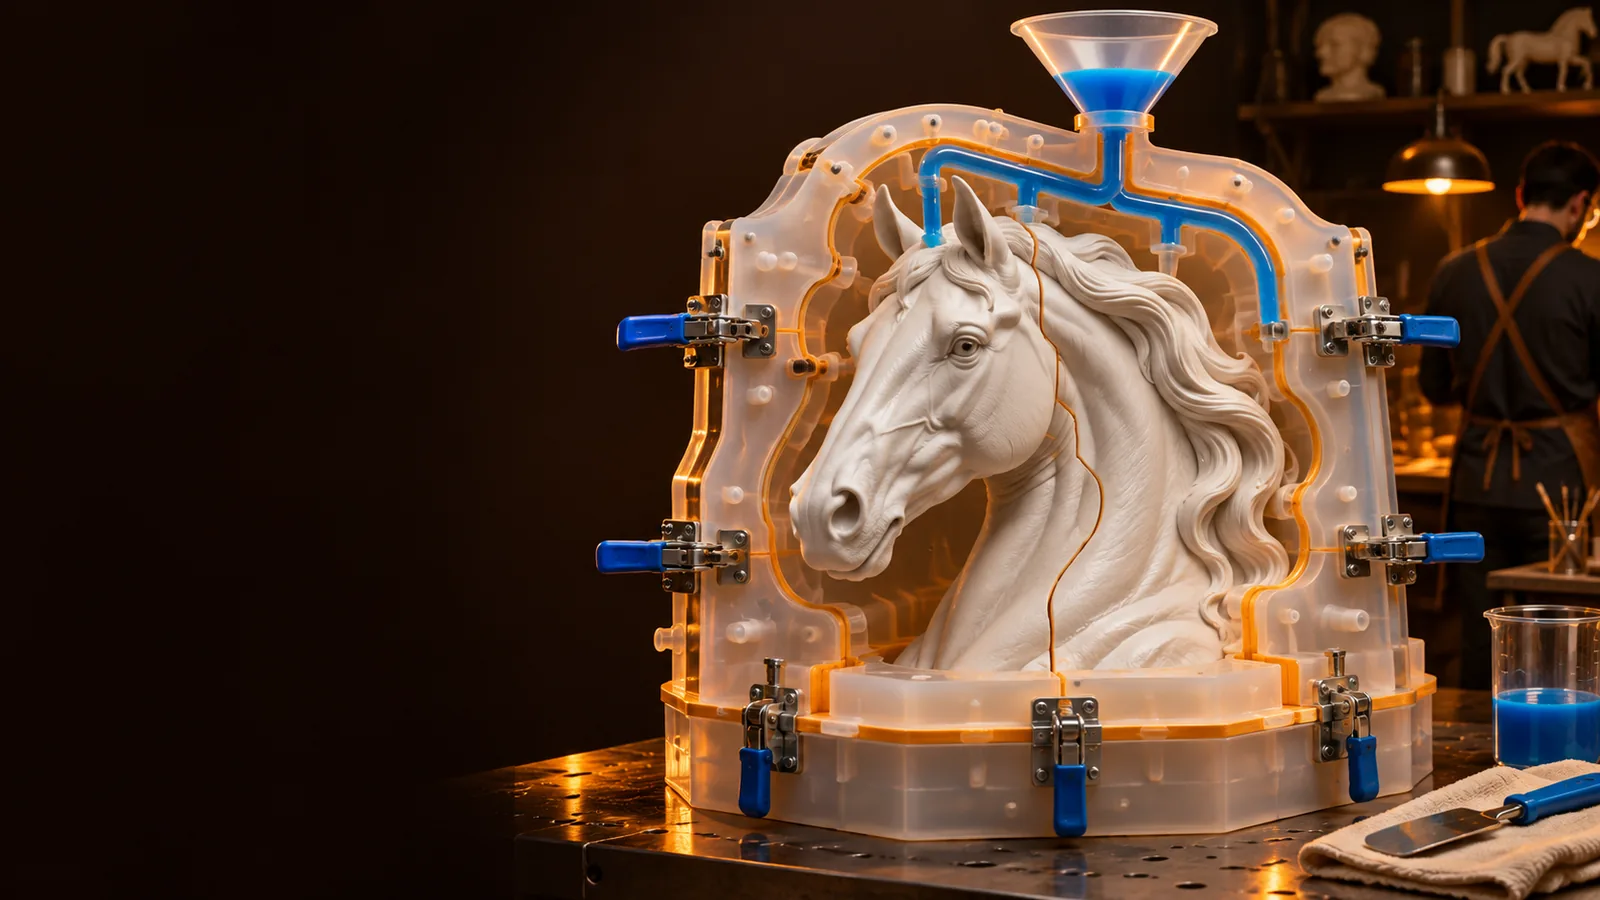
Tableau des différences structurelles A/B

Un moule rigide imprimé et un moule flexible en silicone peuvent produire des formes similaires, mais leur comportement au démoulage et leurs priorités de conception sont différents.

Moule en résine imprimée Moule en silicone
1

Corps du moule

Moule en résine imprimée

Coque ou bloc rigide imprimé

Moule en silicone

Forme élastomère flexible

2

Voie de démoulage

Moule en résine imprimée

Nécessite une dépouille, une planification de la séparation ou un noyau amovible

Moule en silicone

Peut s’adapter autour de nombreuses contre-dépouilles

3

Rendu de surface

Moule en résine imprimée

Reproduit les lignes de couche et le post-traitement

Moule en silicone

Peut reproduire une surface de modèle maître lisse

4

Alignement

Moule en résine imprimée

Des clés et des broches conçues à cet effet peuvent maintenir les moitiés en place

Moule en silicone

Nécessite généralement une chape, une boîte ou des éléments de repérage

5

Idéal pour

Moule en résine imprimée

Géométrie rigide, petites séries et vérifications rapides de la forme

Moule en silicone

Formes détaillées avec des chemins de démoulage complexes

6

Risque courant

Moule en résine imprimée

Pièces bloquées, fuites au niveau des joints ou texture d’impression visible

Moule en silicone

Déchirures, bulles piégées ou déformation lors du démoulage

7

Préparation

Moule en résine imprimée

Imprimez, nettoyez, étanchéifiez et testez la cavité

Moule en silicone

Mélangez, dégazez si nécessaire, laissez durcir et retirez le modèle maître

Concept de moule en résine avant les vérifications des bords et du démoulage Vue 3D rapprochée du bord d’un moule avec une jonction définie

Ce que la conversion fait perdre

Une forme source ne constitue pas automatiquement un moule utilisable. La conversion peut préserver la forme extérieure tout en perdant les détails pratiques qui rendent le moulage de résine répétable.

  • Conversion brute
  • Vérification avant moulage

Comparez le joint, la dépouille, l’ouverture et l’accès aux bords avant d’envoyer le modèle à une imprimante.

Le bloc outil

Utilisez l’espace de travail des prompts pour décrire l’objet, le matériau de moulage et les contraintes les plus importantes : direction de séparation, épaisseur des parois, alignement, accès pour la coulée et surfaces qui doivent rester propres. Considérez le résultat comme un point de départ pour la conception plutôt que comme un moule de production garanti. Ouvrez le modèle généré dans votre processus d’inspection habituel, puis ajustez la cavité et le chemin de démoulage pour votre imprimante et votre résine.

  • Décrivez la pièce et l’objectif du moulage
  • Signalez les contre-dépouilles et la séparation souhaitée
  • Vérifiez le modèle avant l’impression

Comment vérifier ensuite

Un viewport d’apparence réussie ne suffit pas. Vérifiez la logique physique du moule avant de mélanger la résine ou de vous engager dans une impression plus longue.

Il ne peut pas garantir le démoulage

Une cavité générée peut tout de même retenir une pièce derrière une contre-dépouille ou un angle de dépouille insuffisant.

Solution de contournementFaites pivoter la ligne de joint, ajoutez une dépouille ou divisez le moule en pièces plus faciles à utiliser.

Il ne peut pas supprimer la texture d’impression

Les lignes de couche, les joints et les parois imparfaites peuvent se transférer directement à la surface de la pièce moulée.

Solution de contournementChoisissez une hauteur de couche adaptée et prévoyez un ponçage, un scellement ou un traitement de la surface du modèle maître.

Il ne peut pas empêcher toutes les fuites

Un joint peut fuir lorsque les moitiés sont mal alignées, serrées de manière inégale ou dépourvues d’un chemin de coulée contrôlé.

Solution de contournementAjoutez des éléments d’alignement, inspectez les faces de contact et effectuez d’abord un petit test de coulée.

Il ne peut pas valider votre processus de résine

Le comportement lors de la polymérisation, la chaleur, le pigment et la force de démoulage dépendent de la résine et de vos conditions de travail.

Solution de contournementSuivez les instructions du fabricant de la résine et faites un essai avec une petite quantité avant une coulée complète.

FAQ sur les variantes

Oui, à condition que le matériau du moule, la finition de surface, la géométrie et la résine soient compatibles. Effectuez d’abord un petit moulage d’essai, car la résine non durcie, la chaleur, l’adhérence et les fuites au niveau de la jonction peuvent affecter le résultat.

Il n’existe pas de matériau idéal pour toutes les résines ou toutes les formes de moule. Choisissez un matériau offrant la rigidité, la résistance à la température, la finition de surface et le post-traitement requis, puis confirmez sa compatibilité auprès du fournisseur de résine.

Améliorez la surface du moule, ajoutez une dépouille adaptée et utilisez un agent de démoulage uniquement s’il est compatible à la fois avec le moule et la résine de coulée. Un petit essai permet de déterminer si le problème vient de l’adhérence, d’une contre-dépouille ou d’une surface trop rugueuse.

Un moule en une seule partie peut convenir aux formes ouvertes avec une direction de démoulage claire. Utilisez deux parties ou davantage lorsque l’objet comporte des contre-dépouilles, une cavité large et fermée ou un chemin de démoulage qui risquerait de bloquer le moulage à l’intérieur.

L’épaisseur des parois dépend de la taille du moule, du procédé d’impression, de la force de serrage et de la pression de coulée. Commencez par une structure rigide qui ne fléchira pas pendant la coulée, puis testez-la et renforcez les zones autour de la jonction, des ergots d’alignement et de l’ouverture.

Commencer à créer
Commencer à créer