Fundição de resina

Crie moldes impressos em 3D confiáveis para resina

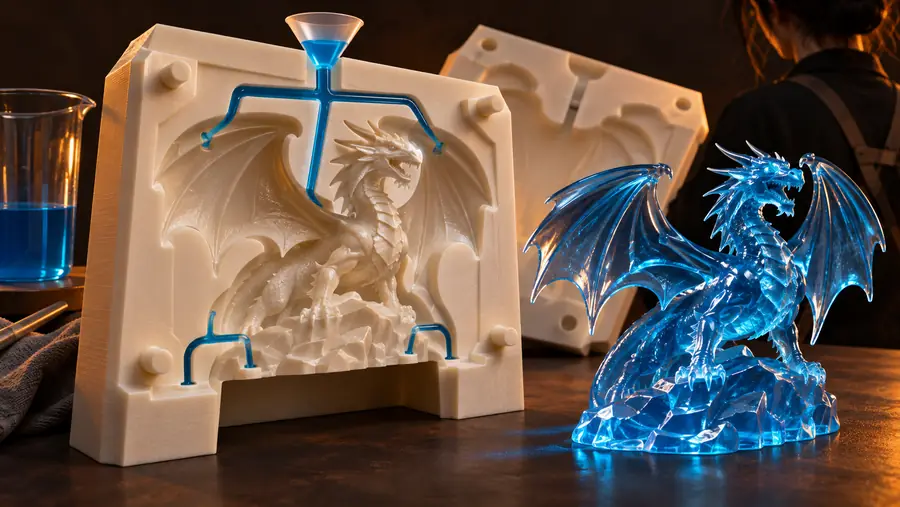
Projete moldes impressos em 3D para resina com uma linha de partição mais clara, ângulo de saída adequado e uma cavidade adaptada ao seu fluxo de trabalho de fundição. Comece com uma descrição objetiva e refine o resultado antes de imprimir.

Revise o modelo antes de imprimir
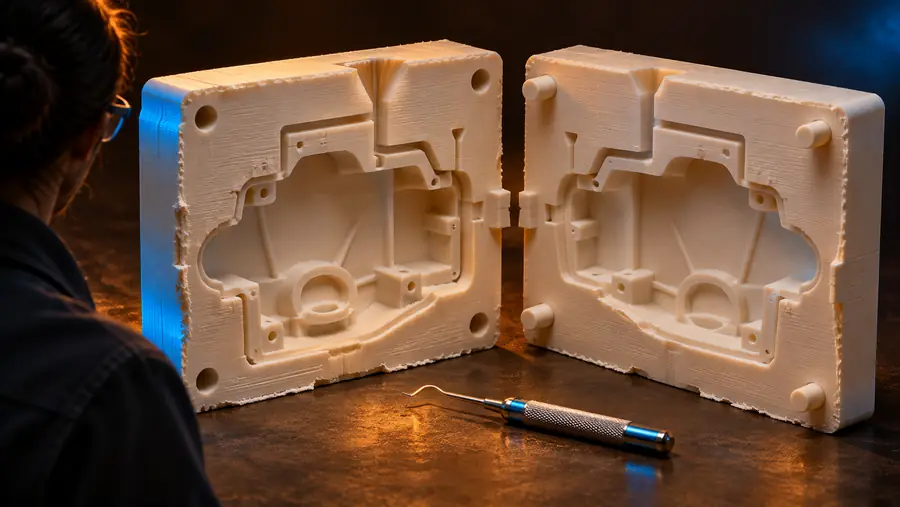
Área de trabalho de molde 3D mostrando uma forma de fundição modelada

Joalheiro

Você precisa de uma cavidade repetível para um pequeno pingente ou amuleto texturizado e quer manter a linha de separação afastada da face visível.

Um plano de partição mais limpo torna o acabamento e a desmoldagem mais previsíveis. O guia relacionado sobre moldes impressos em 3D para silicone explica uma abordagem diferente para fundição flexível.

moldes impressos em 3D para silicone

Criador de adereços

Você está fundindo uma peça detalhada de adereço em resina e precisa de recursos de alinhamento que mantenham as duas metades do molde registradas.

Um layout de duas partes com chaves pode reduzir o deslocamento na emenda. O guia relacionado sobre moldes impressos em 3D para silicone explica quando um molde flexível pode acompanhar melhor as áreas com rebaixo.

moldes impressos em 3D para silicone

Designer de produtos

Você quer fazer uma verificação física rápida de um pequeno invólucro, distintivo ou forma ornamental antes de se comprometer com um molde final.

Uma cavidade imprimível permite inspecionar antecipadamente o encaixe, o ângulo de saída e os riscos de desmoldagem. O guia relacionado sobre moldes impressos em 3D para silicone oferece outra comparação específica de materiais.

moldes impressos em 3D para silicone

Fundidor de pequenos lotes

Você está repetindo o mesmo vazamento de resina e precisa de um layout de molde que facilite o enchimento e a limpeza consistentes.

Um caminho de vazamento definido e uma emenda acessível tornam a inspeção da rotina mais fácil entre as fundições. O guia relacionado sobre moldes impressos em 3D para silicone é útil quando a flexibilidade é mais importante do que a rigidez.

moldes impressos em 3D para silicone
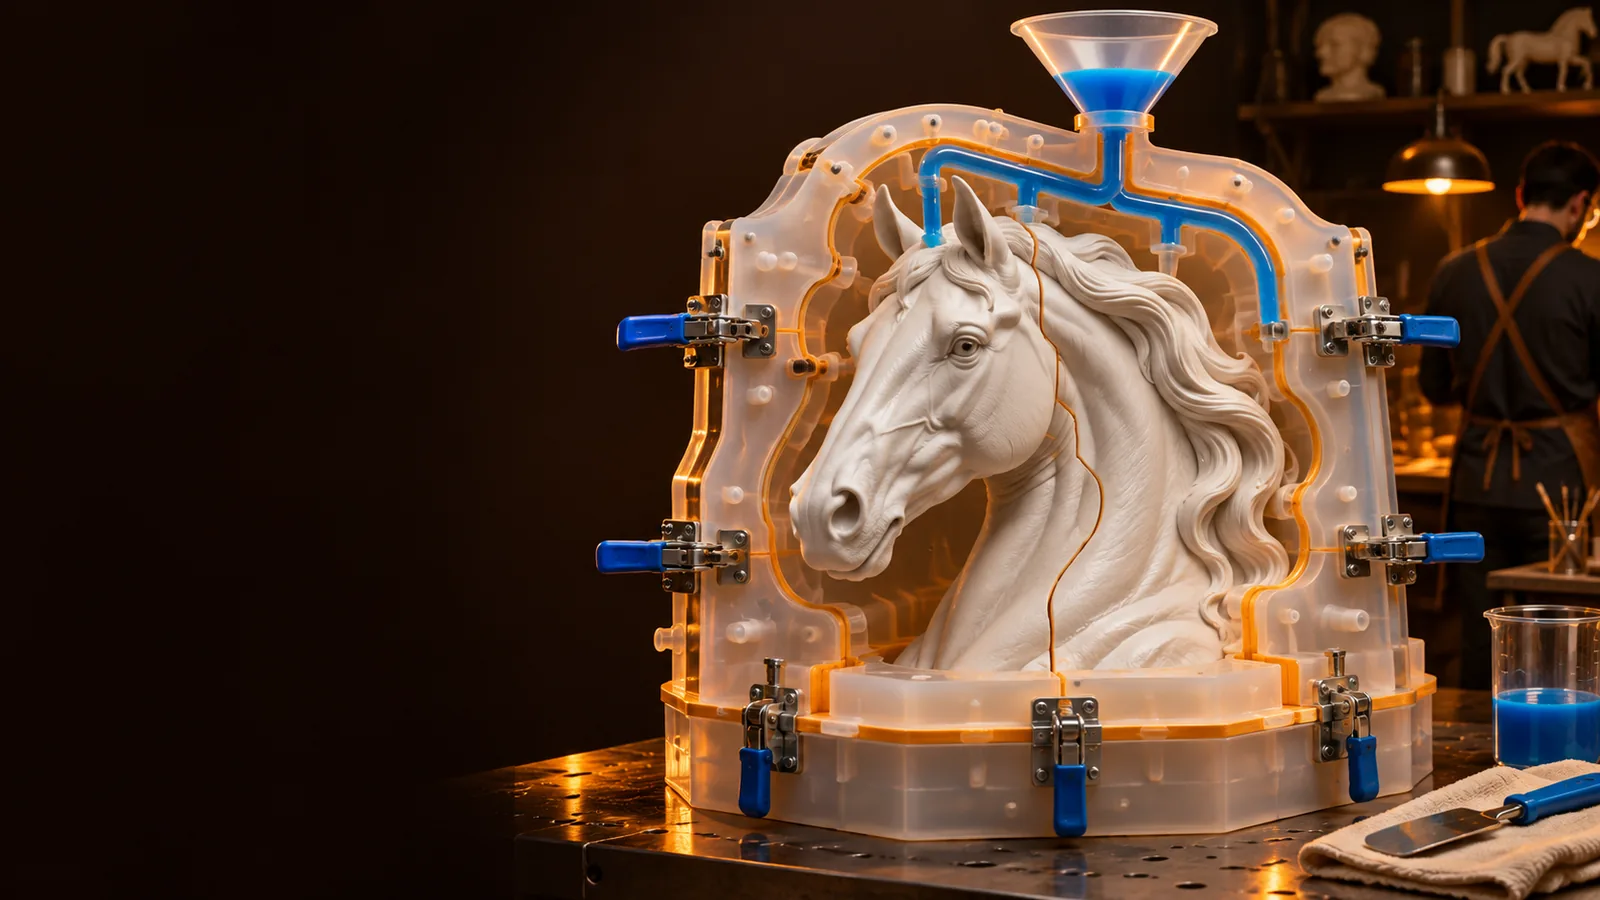
Tabela de diferenças estruturais A/B

Um molde impresso rígido e um molde de silicone flexível podem produzir formas semelhantes, mas seu comportamento no desmolde e suas prioridades de projeto são diferentes.

Molde de resina impresso Molde de silicone
1

Corpo do molde

Molde de resina impresso

Bloco ou carcaça rígida impressa

Molde de silicone

Forma elastomérica flexível

2

Caminho de desmolde

Molde de resina impresso

Requer ângulo de saída, planejamento da divisão ou um núcleo removível

Molde de silicone

Pode se flexionar ao redor de muitas reentrâncias

3

Resultado da superfície

Molde de resina impresso

Reproduz as linhas das camadas e o pós-processamento

Molde de silicone

Pode reproduzir uma superfície lisa do modelo mestre

4

Alinhamento

Molde de resina impresso

Chaves e pinos projetados podem manter as metades no lugar

Molde de silicone

Geralmente requer um contramolde, uma caixa ou recursos de registro

5

Ideal para

Molde de resina impresso

Geometria rígida, tiragens curtas e verificações rápidas da forma

Molde de silicone

Formas detalhadas com trajetórias de desmolde difíceis

6

Risco comum

Molde de resina impressa

Peças presas, vazamentos nas linhas de separação ou textura de impressão visível

Molde de silicone

Rasgos, bolhas presas ou deformação durante o desmolde

7

Preparação

Molde de resina impressa

Imprima, limpe, sele e teste a cavidade

Molde de silicone

Misture, desgaseifique quando necessário, deixe curar e remova o modelo mestre

Conceito de molde de resina antes das verificações das bordas e da desmoldagem Vista 3D aproximada da borda de um molde com uma linha de separação definida

O que a conversão perde

Uma forma de origem não é automaticamente um molde utilizável. A conversão pode preservar a forma externa e, ao mesmo tempo, perder os detalhes práticos que tornam a moldagem de resina repetível.

  • Conversão bruta
  • Revisão pronta para moldagem

Compare a linha de separação, o ângulo de saída, a abertura e o acesso às bordas antes de enviar o modelo para uma impressora.

O bloco de ferramentas

Use o espaço de trabalho de prompts para descrever o objeto, o material de moldagem e as restrições mais importantes: direção da divisão, espessura das paredes, alinhamento, acesso para despejo e as superfícies que precisam permanecer limpas. Trate o resultado como um ponto de partida para o projeto, não como um molde de produção garantido. Abra o modelo gerado no seu fluxo normal de inspeção e ajuste a cavidade e a trajetória de desmolde para a sua impressora e resina.

  • Descreva a peça e o objetivo da moldagem
  • Destaque os rebaixos e a divisão preferida
  • Revise o modelo antes de imprimir

Como verificar depois

Um viewport com aparência de sucesso não é suficiente. Verifique a lógica física do molde antes de misturar a resina ou iniciar uma impressão mais longa.

Ele não pode garantir a desmoldagem

Uma cavidade gerada ainda pode prender uma peça atrás de um rebaixo ou de um ângulo de inclinação insuficiente.

Solução alternativaGire a linha de partição, adicione inclinação ou divida o molde em partes mais fáceis de manusear.

Ele não pode remover a textura da impressão

As linhas de camada, as emendas e as paredes imperfeitas podem ser transferidas diretamente para a superfície da peça fundida.

Solução alternativaEscolha uma altura de camada adequada e planeje o lixamento, a vedação ou o tratamento da superfície do modelo mestre.

Ele não pode evitar todos os vazamentos

Uma emenda pode vazar quando as metades estão desalinhadas, presas de maneira desigual ou sem um canal de vazamento controlado.

Solução alternativaAdicione recursos de alinhamento, inspecione as faces de contato e faça primeiro um pequeno teste de vazamento.

Ele não pode validar seu processo de resina

O comportamento de cura, o calor, o pigmento e a força de desmoldagem dependem da resina e das suas condições de trabalho.

Solução alternativaSiga as instruções do fabricante da resina e faça um teste com uma pequena quantidade antes de realizar uma fundição completa.

FAQ da variante

Você pode, desde que o material do molde, o acabamento da superfície, a geometria e a resina sejam compatíveis. Faça primeiro um teste com uma pequena peça fundida, pois a resina não curada, o calor, a aderência e vazamentos na linha de separação podem afetar o resultado.

Não existe um único material ideal para todas as resinas ou formatos de molde. Escolha um material que ofereça a rigidez, a tolerância à temperatura, o acabamento da superfície e o pós-processamento necessários; em seguida, confirme a compatibilidade com o fornecedor da resina.

Melhore a superfície do molde, adicione uma inclinação de saída adequada e use um produto desmoldante somente quando ele for compatível tanto com o molde quanto com a resina de fundição. Um pequeno teste ajuda a identificar se o problema é aderência, uma reentrância ou uma superfície excessivamente áspera.

Um molde de uma peça pode funcionar para formatos abertos com uma direção de extração clara. Use duas ou mais peças quando o objeto tiver reentrâncias, uma cavidade ampla e fechada ou um caminho de extração que, de outra forma, prenderia a peça fundida dentro do molde.

A espessura das paredes depende do tamanho do molde, do processo de impressão, da força de fixação e da pressão de fundição. Comece com uma estrutura rígida que não se flexione durante o vazamento; depois, teste e reforce as áreas ao redor da linha de separação, das chaves de registro e da abertura.

Comece a criar
Comece a criar