ジュエリーメーカー
小さなペンダントやテクスチャ付きチャーム用に、再現性のあるキャビティが必要です。また、分割線を見える面から離したいと考えています。
より整理されたパーティング計画により、仕上げと離型の予測がしやすくなります。シリコーン用3Dプリントモールドに関する関連ガイドでは、異なる柔軟なキャスティング方法を説明しています。
シリコーン用3Dプリントモールドレジンキャスティング
より明確なパーティング、実用的な抜き勾配、そしてキャスティング工程に適したキャビティを備えたレジン用3Dプリントモールドを設計します。まず具体的な説明から始め、印刷前に出力を調整します。
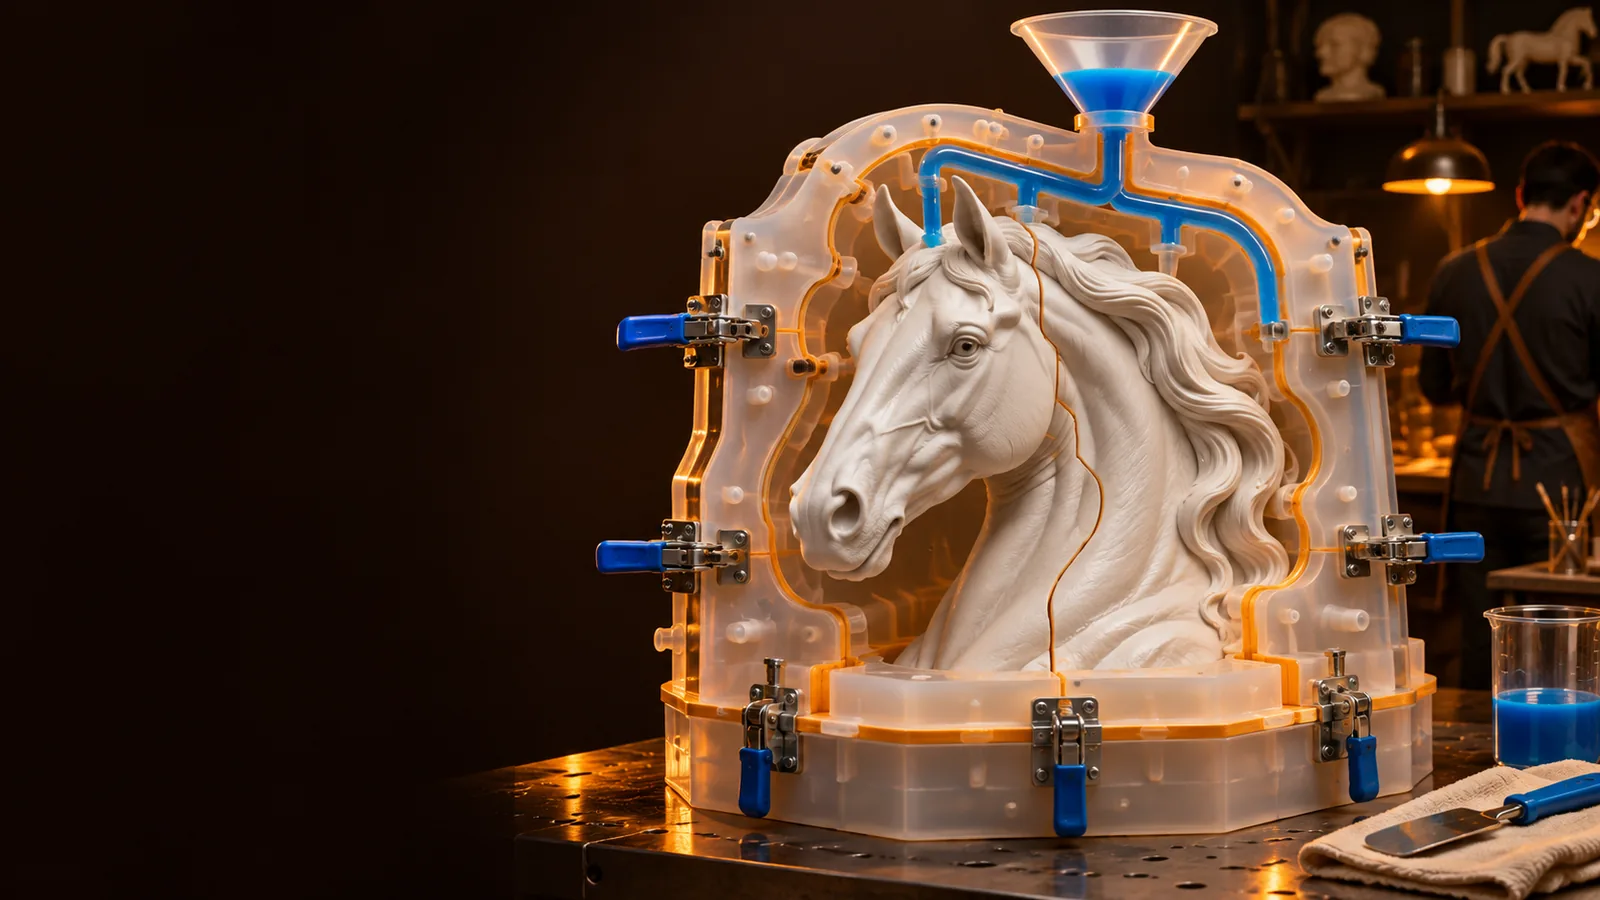
小さなペンダントやテクスチャ付きチャーム用に、再現性のあるキャビティが必要です。また、分割線を見える面から離したいと考えています。
より整理されたパーティング計画により、仕上げと離型の予測がしやすくなります。シリコーン用3Dプリントモールドに関する関連ガイドでは、異なる柔軟なキャスティング方法を説明しています。
シリコーン用3Dプリントモールドレジンで詳細なプロップパーツをキャスティングするため、モールドの両半分を正確に位置合わせできる機能が必要です。
キー付きの2パーツレイアウトにより、継ぎ目でのずれを抑えられます。シリコーン用3Dプリントモールドに関する関連ガイドでは、アンダーカットにより柔軟なモールドが適している場合について説明しています。
シリコーン用3Dプリントモールド最終的なモールドを確定する前に、小型の筐体、バッジ、または装飾的な形状を実物で素早く確認したいと考えています。
印刷可能なキャビティにより、フィット、抜き勾配、離型上のリスクを早い段階で確認できます。シリコーン用3Dプリントモールドに関する関連ガイドでは、素材に応じた別の比較を紹介しています。
シリコーン用3Dプリントモールド同じレジン注入を繰り返しており、安定した充填と後処理を支えるモールドレイアウトが必要です。
定義された注入経路と確認しやすい継ぎ目により、各キャストの間の定期的な点検が容易になります。柔軟性より剛性が重要な場合は、シリコーン用3Dプリントモールドに関する関連ガイドが役立ちます。
シリコーン用3Dプリントモールド硬いプリント型と柔軟なシリコン型は似た形状を作れますが、型からの取り出し方と設計上の優先事項は異なります。
プリント樹脂型
硬いプリント製シェルまたはブロック
シリコン型
柔軟なエラストマー製の型
プリント樹脂型
抜き勾配、分割の計画、または取り外し可能な中子が必要
シリコン型
変形することで、多くのアンダーカットから取り外せる
プリント樹脂型
積層痕や後処理の状態が表面に反映される
シリコン型
滑らかな原型の表面を再現できる
プリント樹脂型
設計された位置合わせ用のキーやピンで型の半分同士を固定できる
シリコン型
通常、外枠、箱、または位置合わせ用の構造が必要
プリント樹脂型
剛性のある形状、少量生産、迅速な形状確認
シリコーン型
複雑な抜き方向を伴う細部の多い形状
プリント樹脂型
部品が固着する、継ぎ目から漏れる、またはプリントの質感が目立つ
シリコーン型
脱型時の破れ、気泡の閉じ込め、または変形
プリント樹脂型
プリント、洗浄、シール処理を行い、キャビティをテストする
シリコーン型
混合し、必要に応じて脱気し、硬化させて、マスターを取り外す
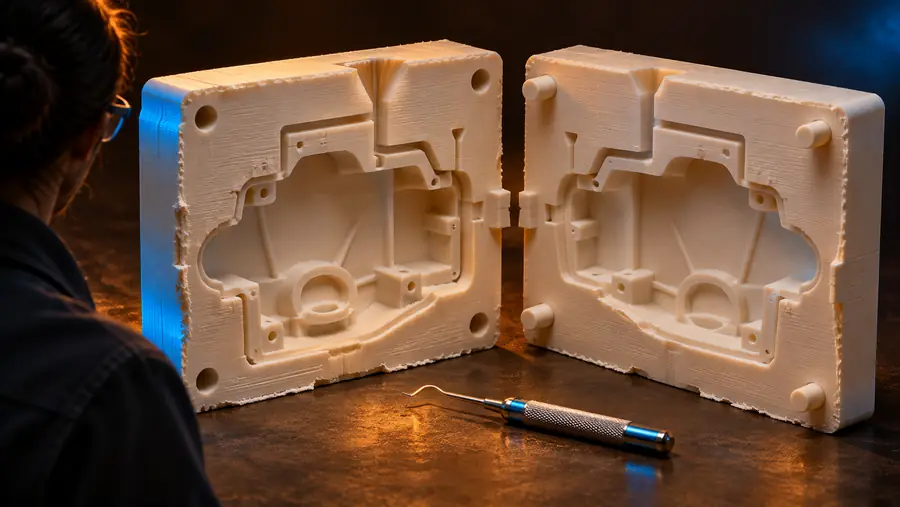
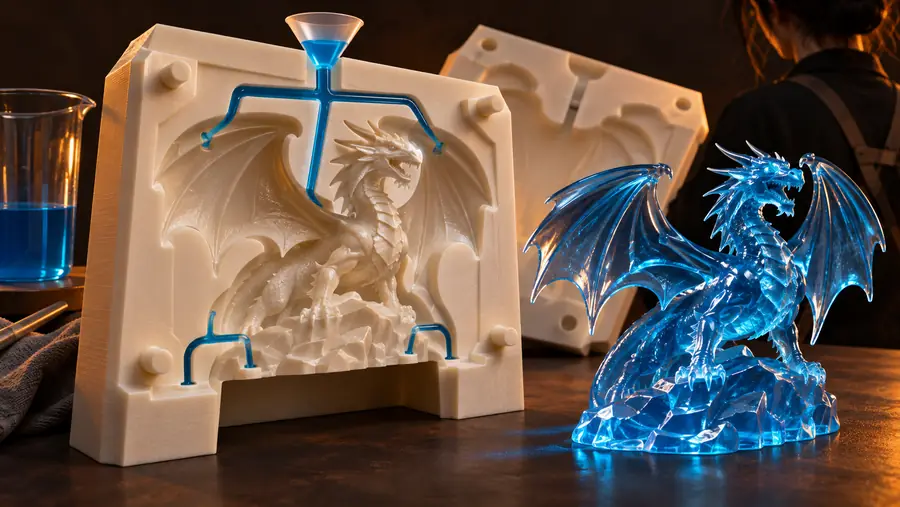
元の形状が、そのまま使いやすい型になるとは限りません。変換によって外形は維持できても、樹脂注型を安定して繰り返すために必要な実用上の細部が失われることがあります。
モデルをプリンターに送る前に、パーティングライン、抜き勾配、開口部、エッジへのアクセスを比較してください。
プロンプトワークスペースを使って、対象物、注型材料、そして最も重要な制約を説明します。分割方向、肉厚、位置合わせ、注入口へのアクセス、きれいに保つ必要がある表面などです。結果は、完成が保証された量産用の型ではなく、設計の出発点として扱ってください。生成されたモデルを通常の検査ワークフローで開き、その後、使用するプリンターと樹脂に合わせてキャビティと抜き経路を調整します。
見た目上はうまく表示されていても、それだけでは不十分です。レジンを混ぜたり、より長いプリントに取りかかったりする前に、モールドの物理的な成立性を確認してください。
生成されたキャビティでも、アンダーカットや不十分な抜き勾配によって、パーツが内部に引っかかることがあります。
回避策パーティングラインを調整し、抜き勾配を追加するか、モールドをより扱いやすい複数のパーツに分割してください。
積層痕、継ぎ目、不完全な壁面が、そのまま成形品の表面に転写されることがあります。
回避策適切な積層ピッチを選び、サンディング、シーリング、またはマスター表面処理を計画してください。
半分割されたモールドの位置がずれていたり、均等にクランプされていなかったり、制御された注入口がなかったりすると、継ぎ目から漏れることがあります。
回避策位置合わせ用の形状を追加し、接合面を点検してから、まず少量でテスト注型を行ってください。
硬化挙動、発熱、顔料、離型に必要な力は、レジンと作業条件によって異なります。
回避策レジンメーカーの指示に従い、本番の注型前に少量でテストしてください。
モールド材料、表面仕上げ、形状、樹脂に互換性があれば可能です。未硬化樹脂、熱、密着、継ぎ目からの漏れが結果に影響する可能性があるため、まず小さな試作品を鋳造してテストしてください。
あらゆる樹脂やモールド形状に適した唯一の最適材料はありません。必要な剛性、耐熱性、表面仕上げ、後処理に対応できる材料を選び、樹脂サプライヤーに互換性を確認してください。
モールド表面を改善し、適切な抜き勾配を付け、モールドと鋳造樹脂の両方に適合する場合にのみ離型剤を使用してください。小さなテストを行うと、問題が密着、アンダーカット、または表面の粗さのどれによるものかを確認しやすくなります。
明確な抜き方向がある開放形状であれば、一体型モールドが使用できます。対象物にアンダーカット、広く囲まれたキャビティ、またはそのままでは鋳造物が内部にロックされるような抜き経路がある場合は、二分割以上の構成を使用してください。
壁厚は、モールドのサイズ、印刷プロセス、クランプ力、鋳造時の圧力によって異なります。注型中にたわまない剛性のある構造から始め、継ぎ目、位置決めキー、開口部の周辺をテストして補強してください。